3.1 一个例子
在集成电路制造的许多工序中,硅片被完全覆盖上一层材料,例如二氧化硅或某种金属。然后通过掩模刻蚀,有选择地除去不需要的材料,从而形成电路图形、电气互连以及将要进行扩散或金属淀积的区域。这一操作广泛使用等离子体刻蚀(plasma etching)工艺,尤其是在小尺寸的应用中。图 3.1 给出了一台典型单片刻蚀设备的主要特征。能量由射频(radio-frequency,RF)发生器提供,使等离子体在两电极之间的间隙中产生。等离子体中的化学物种取决于所用的具体气体。等离子体刻蚀中常用氟碳化合物,例如 (四氟化碳)或 (六氟乙烷),但根据应用的不同,其他气体和混合气体也相当常见。
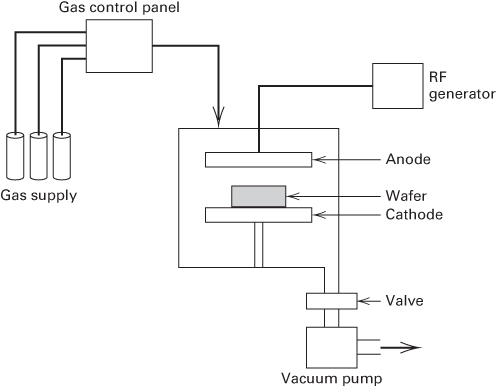
图 3.1 一台单片等离子体刻蚀设备
一位工程师有兴趣研究该设备的 RF 功率设置与刻蚀速率之间的关系。这类试验的目标是建立刻蚀速率与 RF 功率之间关系的模型,并确定能给出期望目标刻蚀速率的功率设置。她关注的是某种特定的气体 和间隙(0.80 cm),并想检验四个 RF 功率水平:160、180、200 和 220 W。她决定在每个 RF 功率水平上测试五片硅片。
这是一个单因子试验的例子,因子有 个水平、重复次数 。20 次运行应按随机顺序进行。生成运行顺序的一种非常有效的做法是:把这 20 次运行输入电子表格(Excel),用 RAND() 函数生成一列随机数,然后按该列排序。
假设由这一过程得到的试验顺序如下:
| 试验顺序 | Excel 随机数(已排序) | 功率 |
|---|---|---|
| 1 | 12417 | 200 |
| 2 | 18369 | 220 |
| 3 | 21238 | 220 |
| 4 | 24621 | 160 |
| 5 | 29337 | 160 |
| 6 | 32318 | 180 |
| 7 | 36481 | 200 |
| 8 | 40062 | 160 |
| 9 | 43289 | 180 |
| 10 | 49271 | 200 |
| 11 | 49813 | 220 |
| 12 | 52286 | 220 |
| 13 | 57102 | 160 |
| 14 | 63548 | 160 |
| 15 | 67710 | 220 |
| 16 | 71834 | 180 |
| 17 | 77216 | 180 |
| 18 | 84675 | 180 |
| 19 | 89323 | 200 |
| 20 | 94037 | 200 |
这一随机化试验顺序是必需的,用以防止未知干扰变量的效应(也许在试验过程中失控地变化)污染结果。为说明这一点,假设我们按原来的非随机顺序进行这 20 片测试硅片(也就是说,先做全部五次 160 W 功率的运行,接着做全部五次 180 W 功率的运行,依此类推)。如果刻蚀设备表现出预热效应(warm-up effect),即开机时间越长、观测到的刻蚀速率读数越低,那么预热效应就可能污染数据并破坏试验的有效性。
假设工程师按指定的随机顺序进行了我们设计的试验。她所得到的刻蚀速率观测值见表 3.1。
用图形考察试验数据总是好主意。图 3.2a 给出了每个 RF 功率水平下刻蚀速率的箱线图,图 3.2b 给出了刻蚀速率对 RF 功率的散点图。两幅图都表明刻蚀速率随功率设置增大而增大。没有强有力的证据表明刻蚀速率在平均值附近的变异依赖于功率设置。基于这一简单的图形分析,我们强烈地怀疑:(1) RF 功率设置影响刻蚀速率;(2) 较高的功率设置导致刻蚀速率增大。
假设我们希望对数据的分析更为客观。具体地说,假设我们希望检验全部 个 RF 功率水平下的平均刻蚀速率之间是否存在差异。因此,我们感兴趣的是检验这四个均值是否全都相等。看上去这个问题可以通过对全部六个可能的均值对做 检验来解决。然而,这并不是解决该问题的最好办法。首先,做全部六次两两 检验是低效的,要花费很多精力。其次,进行所有这些两两比较会放大第 I 类错误。假设四个均值全都相等,那么若取 ,在任意单次比较上作出正确决策的概率是 0.95。然而,在全部六次比较上都作出正确结论的概率远比 0.95 小,因此第 I 类错误被放大了。
检验若干均值是否相等的适当程序是方差分析(analysis of variance)。然而,方差分析的应用范围远比上面的问题广泛。它大概是统计推断领域中最有用的技术。
表 3.1 等离子体刻蚀试验的刻蚀速率数据(单位:Å/min)
| 功率 (W) | 观测值 1 | 2 | 3 | 4 | 5 | 合计 | 平均 |
|---|---|---|---|---|---|---|---|
| 160 | 575 | 542 | 530 | 539 | 570 | 2756 | 551.2 |
| 180 | 565 | 593 | 590 | 579 | 610 | 2937 | 587.4 |
| 200 | 600 | 651 | 610 | 637 | 629 | 3127 | 625.4 |
| 220 | 725 | 700 | 715 | 685 | 710 | 3535 | 707.0 |
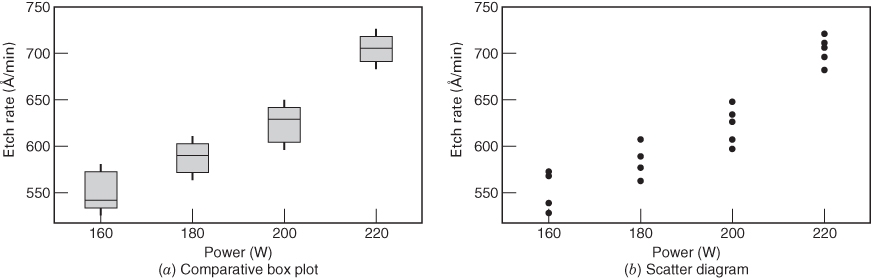
图 3.2 刻蚀速率数据的箱线图和散点图